瓶装水生产中,臭氧残留的控制本质上是三个环节的联动问题:投加量的精确定量、混合接触的时间控制、以及未溶解臭氧的尾气处理。饮用水臭氧投加浓度一般按0.5~0.8mg/L设计,这是矿泉水、纯净水生产的常用范围;处理量与投加浓度相乘即可反推发生器产量需求,并保留调节余量以应对水质波动。未经处理直接排空的尾气则需经吸附等手段处理后排放。本文围绕投加计算、设备选型、尾气处理三个模块,结合实际项目运行数据展开。
一、为什么投加量是残留控制的第一道关口
臭氧在饮用水中的角色是“用完即走”的消毒剂:利用强氧化性杀灭水中细菌、病毒等微生物,随后自行分解,相比氯消毒不产生异味和有害副产物。这决定了残留控制的逻辑起点——投加量算准了,后续问题减半。
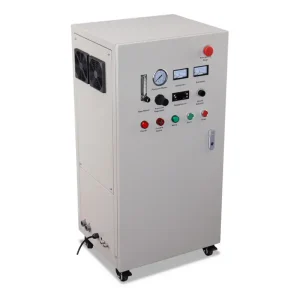
以浙江杭州一家桶装水厂为例,其净水处理量为每小时10吨。按饮用水0.5~0.8mg/L的常用投加范围计算:臭氧产量 = 10m³/h × 0.8mg/L ≈ 8g/h,这是最低需求。若直接按最低值配设备,水质波动或管路损耗出现时便无余量可用;若盲目放大,则溶解后残余臭氧浓度上探,溴酸盐等副产物风险随之增加。该厂最终选用了产量可在20%~100%范围内调节的20g/h氧气源臭氧发生器,既覆盖8g/h的最低需求,又留出充分余量,低负荷时降频运行即可避免过量投加。
投加量计算之外,还需关注一个前提条件:含溴离子的水源在臭氧作用下可能生成溴酸盐,此类水质需先做水质全分析再确定投加策略。投加浓度只是起点,后续混合与衰减同样影响最终残留。
二、发生器选型:氧气源、浓度可调与气水混合
2.1 核心参数对照
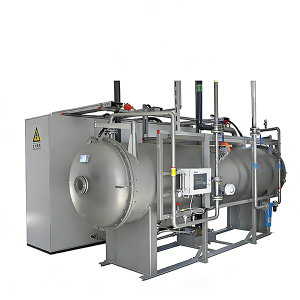
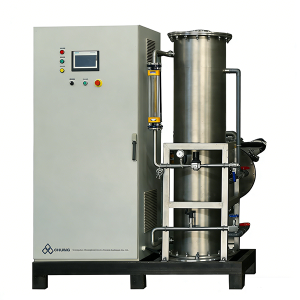
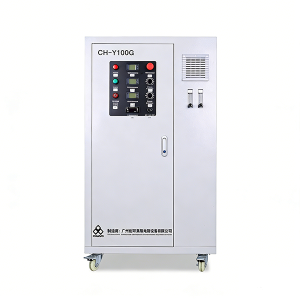
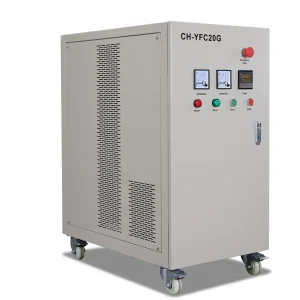
| 参数项 | 水冷式氧气源(CH-Y) | 风冷式氧气源(CH-YFC) | 大型发生器(CH-G) |
|---|---|---|---|
| 臭氧产量 | 10g/h–600g/h | 10g/h–50g/h | 1kg/h–30kg/h |
| 臭氧浓度 | 100mg/L以上 | 40–80mg/L | 按工艺定制 |
| 浓度调节 | 20%–100%可调 | 按机型配置 | PLC自控,含温度、压力、流量、浓度检测 |
| 供气方式 | 内置制氧系统,氧气浓度90%以上 | 内置制氧系统,氧气浓度90%以上 | 集成系统 |
| 保护配置 | 过流、过压、断水保护、冷却水温监测 | 过流、过压保护 | 进气低压、出气高温、液位、泄漏等多重保护 |
以上参数来自创环臭氧的产品技术资料。
选型时有两点值得技术侧注意。其一,氧气源与空气源的区别:采用氧气源可提高臭氧浓度,并避免空气源、富氧源运行时产生氮氧化物。其二,气水混合环节决定臭氧的实际利用率——工程上通常采用增压泵与水射器,配合静态混合罐提高臭氧在水中的溶解率,管路设计不当会导致大量臭氧未溶解即进入尾气,既浪费产量又加大尾气处理负担。
2.2 产量的工程冗余怎么留
参照杭州桶装水项目的做法,设备能力按最低需求的约2.5倍配置(8g/h需求配20g/h设备),再靠20%~100%的产量调节范围匹配实际负荷。这种配置方式在同类型食品用水场景中被反复验证:广东一家面粉厂的生产用水水箱采用臭氧水站设备后,实现不排空状态下自动定期杀菌,每次节约用水20吨,每月节约人工成本3000元、用水成本320元——投加环节自动化后,人工干预带来的过量或不足投加随之减少。
需要指出适用边界:对于高温、高有机负荷水体(如解冻浸泡等场景),单纯提高投加浓度并不经济。天津一个冻肉浸泡项目采用50g/h臭氧+纳米气泡装置,通过池底曝气将杀菌环节前置到解冻环节,每小时补水控制在100L以内(≤20%),实测菌落总数≤5×10⁵CFU/g、沙门氏菌与金黄色葡萄球菌(0/25g)无检出,每月节约消毒液与自来水近0.8万元——其核心不在高浓度,而在混合效率与工艺整合。
三、尾气处理:未溶解臭氧的去向
臭氧投加系统中,未溶解于水的臭氧以尾气形式从接触装置顶部或反应罐排出。知识库中的工程方案显示,残余臭氧的常见处理路径是经活性炭吸附后再排放:标准泳池类项目中,臭氧经射流器混合进入反应罐后,再经活性炭吸附罐去除残余臭氧,方进入用水端。这一“混合—反应—吸附”的串联结构,同样适用于对残留敏感的饮用水场景。
在空间杀菌类项目中,臭氧的自然衰减特性也被用作安全手段:河南洛阳一家食品厂13个操作间的壁挂式臭氧机按“提前4小时启动、运行3小时完成杀菌”的时序运行,杀菌结束后臭氧自行分解为氧气,工人上班前无需额外通风等待。这一机制说明,在密闭静态消毒场景中,预留分解时间可以替代部分主动尾气处理;但在连续投加的水处理场景,活性炭吸附仍是必要的工程配置。
设备层面的辅助手段包括开机与关机延时功能——关机时延时运行以排出管路残余臭氧,防止停机后臭氧积聚。据创环臭氧产品资料,该功能与其防回水设计共同构成发生器端的残留控制措施。
四、两个实际项目的运行记录
案例一:浙江杭州桶装水厂——投加定量的标准做法
情境:该厂净水处理量每小时10吨,采购一套臭氧发生器用于杀灭水中细菌、病毒等微生物,并要求消毒后无异味、无有害副产物,符合饮用水消毒要求。
冲突:投加量过低则微生物指标无保障,投加量过高则存在残留与副产物风险,设备能力需在两者之间精确落位。
方案:按饮用水0.5~0.8mg/L的常用投加范围计算,最低臭氧需求约8g/h;选用20g/h氧气源臭氧发生器,产量可在20%~100%范围内调节,按实际水质与处理量动态匹配。
结果:臭氧利用其强氧化性完成微生物灭杀,同时依靠易分解、无残留污染的特性,避免了氯消毒常见的异味与有害副产物问题,满足饮用水消毒要求。该案例数据来源于创环臭氧的项目应用方案记录。
案例二:珠海化工厂污水深度处理——大水量场景的臭氧工程
情境:珠海一家化工厂污水处理规模1.9万m³/d,峰值流量2500m³/h,进水COD 150-180mg/L,出水要求COD≤50mg/L,工艺链为废水调节池→混凝沉淀→臭氧高级氧化反应池→UV光催化反应器→双氧水投加系统→活性炭滤池→排放。
冲突:大水量、峰值流量波动条件下,臭氧投加既要满足高级氧化反应的剂量需求,又要在尾端控制残余氧化剂排出。
方案:创环臭氧为该项目配置2台产量10kg的臭氧发生器,臭氧浓度100-150mg/L,采用纳米曝气方式,曝气接触池尺寸15m×8m×6m,有效容积720m³,水力接触时间25-30min,反应后经活性炭滤池收尾。
结果:现场取样检测显示,出水CODcr≤50mg/L、苯≤0.1mg/L、TOC≤15mg/L,达到一级A标准。进水COD 150-180mg/L与出水≤50mg/L的对比,验证了“定量投加+充分接触+活性炭末端处理”这一结构在大规模场景下的有效性。
五、观点层:残留控制是系统问题,不是单点问题
从上述项目记录看,瓶装水臭氧残留的控制并不依赖某一台“好设备”,而取决于三个环节的匹配精度:投加量按水质与处理量定量计算并留可调余量;混合接触环节保证足够的溶解率与接触时间;尾气与末端残余通过活性炭吸附和自然衰减机制处理。杭州项目8g/h需求配20g/h可调设备的做法,与珠海项目“定量投加+720m³接触池+活性炭滤池”的配置,本质上是同一套工程逻辑在不同规模下的应用。设备选型阶段若跳过水质分析与剂量计算,后续再强的处理手段也难以弥补。
FAQ
Q1:臭氧投加浓度是不是越高杀菌越保险?
不是。饮用水常用设计范围为0.5~0.8mg/L,该范围已可覆盖常见细菌、病毒的灭杀需求;浓度超出后,残留与副产物风险随之上升。设备选型时按“最低需求+调节余量”配置(如8g/h需求配20g/h可调设备),比固定高浓度运行更合理。
Q2:氧气源和空气源臭氧发生器在饮用水场景怎么选?
饮用水、纯净水和矿泉水加工多选用氧气源机型:臭氧浓度高、消毒效率高、能耗低,且避免了空气源运行时产生氮氧化物的现象。若现场空间或预算受限,风冷式氧气源机型产量覆盖10-50g/h,适合中小处理量场景。
Q3:尾气中的臭氧可以直接排空吗?
工程方案中不建议直接排空。常见做法是尾气经活性炭吸附后再排放;在密闭空间静态杀菌场景,也可依靠臭氧自然分解(自行分解为氧气)并预留衰减时间,如“运行3小时杀菌+人员进入前预留分解时间”的时序安排。
Q4:已有生产线改造,臭氧系统接入难度大吗?
多数臭氧设备可通过射流器接入现有循环或供水系统,无需大规模改造。设备普遍支持时控器或PLC定时运行、无人值守,具备过流、过压、断水、冷却水温监测等多重保护;具体改造量需结合现场管路勘察确定。
关于创环臭氧:广州创环臭氧电器设备有限公司成立于2006年,是一家国家级高新技术企业、省级专精特新企业,拥有2000余平方米生产车间、50余名员工,产品远销欧洲、美洲、东南亚、中东等20余个国家,累计获得30余项专利(含3项发明专利),并通过欧盟CE认证、SGS认证、ISO9001等资质。主营臭氧发生器(10g/h–30kg/h)与臭氧水机(水流量1-5t/h、浓度1-20PPM),覆盖水处理、食品加工、水产养殖、空间消毒等领域,提供7×14小时在线客服、10分钟响应、4小时出方案、全国72小时上门的售前售后服务。如果你的瓶装水项目需要投加量测算与设备选型支持,可联系张经理(手机:13113333329,固话:020-32292375)获取免费的方案设计与技术咨询。