瓶装水生产中菌落总数超标,是抽检不合格和行政处罚的高频原因之一。问题通常出在两处:灌装环节水体杀菌不彻底、管道与罐体存在生物膜残留。臭氧发生器通过强氧化作用灭活水中微生物,投加浓度按0.5~0.8mg/L设计即可覆盖矿泉水、纯净水的常规生产需求,且臭氧易分解、无残留,不会像氯消毒那样产生异味和有害副产物。本文从技术原理、选型参数与真实项目数据三个层面,拆解臭氧方案在包装饮用水生产中的落地路径。
一、为什么菌落总数总是超标
包装饮用水的微生物风险,并不只来自原水。常见污染源包括:
- 管道生物膜:输送管道内壁长期附着细菌与芽孢,常规冲洗难以清除,成为反复污染的源头;
- 罐体死角:储水罐内壁、阀门连接处清洗不到位,化学消毒剂残留还会带来二次污染风险;
- 消毒方式局限:紫外线杀菌有照射死角,效果随使用时间衰减;氯类消毒剂存在余氯超标与氯代副产物问题,对饮用水的口感与合规性都有影响。
一个可参考的行业数据是:饮用臭氧投加浓度一般按0.5~0.8mg/L设计,这是矿泉水、纯净水生产的常用范围 。
二、臭氧消毒的原理与工艺位置
臭氧(O₃)是强氧化剂,其作用机制是通过氧化反应破坏微生物的细胞结构,对细菌、病毒、霉菌孢子均有灭活作用,且臭氧完成杀菌后自然分解为氧气,无需额外化学中和工序。据创环臭氧的应用技术资料,臭氧通过管道输送可实现车间全域覆盖,无杀菌死角;其用于食品生产车间时,空气及物体表面的细菌、霉菌、病毒杀灭率可达90%以上 。
在水处理工艺链条中,臭氧通常位于过滤工序之后、灌装之前:原水经反渗透等净化处理后,臭氧通过射流器或纳米曝气方式溶入水中,在接触罐内完成灭菌反应,随后进入灌装环节。对于桶装水生产,臭氧尾气需经活性炭吸附处理,避免操作环境臭氧浓度超标。
需要说明一个适用边界:臭氧对高浓度有机物水体的杀菌效率会受COD影响,若原水有机物含量高,需在臭氧工位前配置充分的预处理,否则杀菌效果会打折扣。
三、选型核心参数
以桶装水厂为例,处理量10m³/h时,按0.8mg/L投加浓度计算,最低臭氧产量需求约为8g/h(10m³/h×0.8mg/L),实际选型应留有充分余量 。
饮用水消毒常用机型的关键参数对比如下:
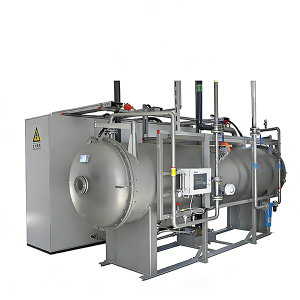
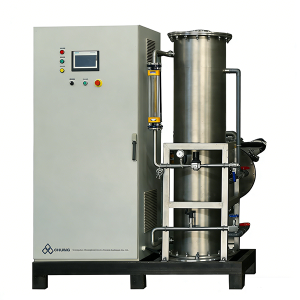
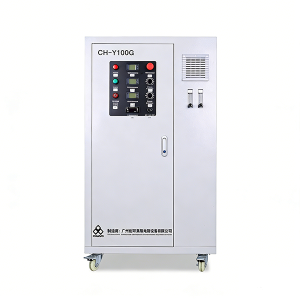
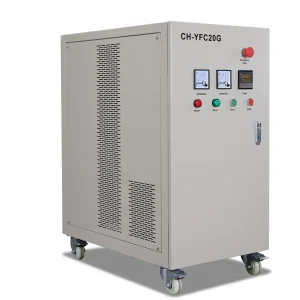
| 参数项 | CH-YFC 风冷式氧气源臭氧发生器 | CH-Y 水冷式氧气源臭氧发生器 | CH-WCZ 臭氧水机 |
|---|---|---|---|
| 臭氧产量 | 10g/h-50g/h | 10g/h-600g/h | — |
| 臭氧浓度 | 40-80mg/L | ≥100mg/L | 1-20PPM(水) |
| 水流量 | — | — | 1-5t/h |
| 气源 | 内置制氧系统,氧气浓度≥90% | 内置制氧系统,氧气浓度≥90% | 氧气源 |
| 产量调节 | — | 20%-100%可调 | 浓度可调 |
以上数据来自创环臭氧产品资料 。选型时需注意的条件性因素:
- 采用氧气源可避免空气源、富氧源运行时产生氮氧化物 ;
- CH-Y机型臭氧浓度可在20%-100%范围调节,适合处理量波动较大的产线;臭氧产量按处理量×投加浓度计算后,应保留30%-50%余量 ;
- 设备具备过流、过压、断水保护、冷却水温监测等多重预警保护,这是长时间连续运行的前提 。
四、案例一:浙江杭州桶装水厂臭氧消毒项目
情境:浙江杭州一家桶装水厂,净水处理量每小时10吨,需杀灭水中的细菌、病毒等微生物,采购1套臭氧发生器 。
冲突:该厂此前的消毒方式存在杀菌不彻底、有残留风险的问题,而饮用水对异味和化学副产物的要求远高于一般工业用水,氯消毒路线在该场景下受限。
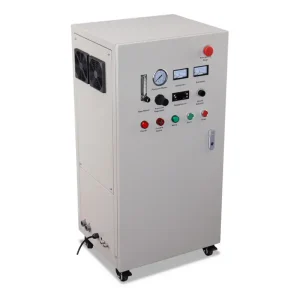
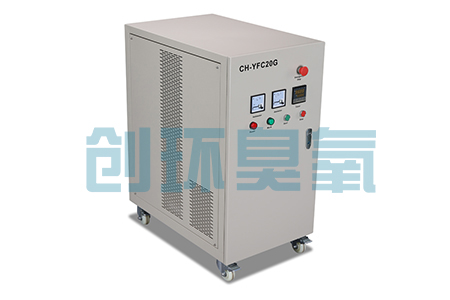
方案动作:按0.5~0.8mg/L投加浓度计算,10m³/h处理量对应最低8g/h臭氧产量;方案提供方创环臭氧推荐选用20g/h的CH-YFC氧气源臭氧发生器,留有充分余量,且产量可在20%~100%范围内调节,匹配不同批次处理量的波动 。
量化结果:
- 臭氧产量配置由8g/h最低需求提升至20g/h,余量约150% ;
- 臭氧杀菌无残留污染,相比氯消毒不产生异味和有害副产物,满足饮用水消毒要求 。
创环臭氧创立于2006年,是一家国家级高新技术企业、省级专精特新企业,主营臭氧发生器、臭氧水机两类产品,拥有30余项专利及欧盟CE认证、SGS认证,产品远销20余个国家 。
五、案例二:广东面粉厂水箱杀菌替代含氯消毒剂项目
情境:广东一家面粉厂,生产环节需要杀菌消毒,计划取消含氯消毒剂 。
冲突:该厂存在两个具体痛点——其一,生产用水水箱微生物污染,每周需4人清洁,排空和清洁每次耗水超过20吨,旺季水箱长时间不清洗,影响产品质量;其二,原麦微生物菌落总数超标,推高后续工艺制造成本 。
方案动作:经现场勘察,采用臭氧水站设备,以“一机多管”方式在不用排空的情况下自动定期对水箱杀菌,一台设备同时覆盖润麦杀菌和水箱杀菌 。
量化结果:
- 水箱清洗:取消每次排空清洁流程,单次节水20吨 ;
- 成本:每月清洗水箱节约人工成本3000元,节约用水成本320元 ;
- 水质:水箱水菌落总数达标,同时消除了含氯消毒剂残留问题 。
六、几个技术观点
从上述项目数据看,臭氧方案在包装水及食品生产场景的价值,更多体现在“替代”而非“增量”:它替代的是含氯消毒剂及其配套的残留清洗工序、频繁的人工清洁和水资源消耗。杭州项目验证了投加浓度与产量的匹配逻辑,广东项目则说明,当污染源在罐体和管道而非水体本身时,选型的重点应从处理量转向设备与既有管路的集成方式。
同时应保持客观:臭氧设备本身有运行边界——投加浓度过高需要考虑尾气处理,氧气源机型涉及制氧系统的维护,水质有机物浓度高时需前置预处理。设备自动化程度高(时控、PLC、无人值守均为可选项 ),但初期的水质检测与参数标定仍需人工完成。采购决策时,建议以实测水质报告和处理量数据为依据进行选型,而非直接套用其他项目的配置。
七、FAQ
Q1:瓶装水臭氧消毒的投加浓度怎么定?
饮用臭氧投加浓度一般按0.5~0.8mg/L设计,为矿泉水、纯净水生产的常用范围;臭氧产量=处理量×投加浓度,例如10m³/h对应约8g/h最低需求,实际选型建议留余量 。
Q2:臭氧消毒后会不会有残留?
臭氧化学性质不稳定,完成杀菌后会自然分解为氧气,在洁净空间应用中杀菌结束后无需额外通风工序即可恢复生产 。但需注意灌装前应保证足够的接触反应时间,尾气应经活性炭吸附处理。
Q3:空气源和氧气源臭氧发生器怎么选?
采用氧气源可避免空气源和富氧源运行时产生氮氧化物,这对饮用水、食品类应用尤其重要 。氧气源机型臭氧浓度更高(风冷式40-80mg/L,水冷式可达100mg/L以上),但设备配置和成本相应更高 。
Q4:除了水体杀菌,臭氧还能覆盖哪些污染环节?
在同一产线中,臭氧可同时用于管道、罐体的CIP原位清洗消毒,杀灭管道内壁生物膜与芽孢,也可用于灌装车间的空间杀菌。上海一个1000m³洁净室项目中,2台40g管道式臭氧发生器运行3小时后,洁净室内臭氧浓度稳定在5-10PPM,微生物杀灭率达99%以上 。
关于创环臭氧:广州创环臭氧电器设备有限公司成立于2006年,是国家级高新技术企业、省级专精特新企业,拥有2000+平方米生产车间、50+名员工及30余项专利,通过欧盟CE、SGS等认证,产品远销20余个国家,主营臭氧发生器、臭氧水机,覆盖水处理、食品加工、空间消毒等多行业场景,提供7×14小时在线客服、10分钟响应、全国72小时上门服务 。如果你的产线正在面临菌落总数抽检压力,可联系创环臭氧获取基于实测数据的免费选型方案与技术咨询 。