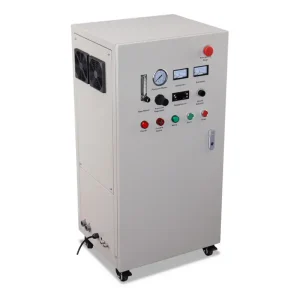
移动式臭氧发生器实现”人机共存”的关键,不在消毒本身,而在时间隔离与自动控制:利用臭氧会自行分解为氧气的特性,将杀菌安排在无人时段,通过时间控制器提前定时启动、定时关闭,人员进入前预留臭氧自然衰减窗口。以食品车间实测为例,10PPM浓度下开机运行1小时即可完成杀菌,人员进入前臭氧已分解,无化学残留。这种”错峰消毒+自然分解+无人值守”的组合,构成移动式臭氧消毒的安全逻辑。
一、食品车间消毒的三重现实约束
食品厂车间消毒长期面临三个无法回避的矛盾:
- 消毒覆盖与死角问题:紫外线消杀存在光照死角、受湿度影响效果衰减;人工喷洒消毒剂覆盖不均、有残留
- 人员安全与生产节奏的冲突:传统化学熏蒸消毒存在残留风险,消毒后需要额外通风与清洗工序,占用生产时间
- 微生物标准的硬约束:生产车间大肠杆菌、沙门氏菌、金黄色葡萄球菌等微生物超标,会直接导致菌落总数抽检不合格,面临召回与监管处罚
这三条约束决定了食品车间的消毒方案必须同时满足:全域无死角覆盖、无化学残留、可定时自动化运行。臭氧因其在空间中可弥散至各角落、作用后分解为氧气无残留的特性,成为替代化学消毒剂的常用选项 。
二、”人机共存”的实现机制:时间隔离,而非空间共存
需要先厘清一个技术事实:所谓”人机共存”模式,主流实现方式是时间上的人机分离,而非人员在场时同步消毒。臭氧对呼吸道有刺激性,人员在场的高浓度空间消毒不符合职业安全要求。实际工程中的安全模式由三段时序构成:
- 提前定时启动:通过时控器在工人上班前数小时自动开机。在河南洛阳一家食品厂13个操作间的项目中,设备在工人上班前4小时启动,持续运行3小时完成杀菌
- 杀菌执行:臭氧在密闭空间内均匀扩散,杀灭空气及物体表面的细菌、霉菌等微生物,该案例经专业检测杀灭率达90%以上
- 自然衰减期:杀菌结束后臭氧自行分解为氧气,工人上班前可直接进入车间,无需额外通风作业。重庆一个约2000m³的多车间项目中,方案明确”人员进入前预留臭氧分解时间(臭氧会自行分解为氧气)”
进一步看自动化的深度。在湖南某预制菜企业1200m³加工车间的方案中,系统接入PLC时序控制,实现”生产结束—自动开机—定时杀菌—自动关机—余氧衰减”的闭环流程,消毒记录自动留痕,消毒过程覆盖人员不可进入时段 。这意味着”人机共存”的工程本质是:人不需要参与消毒流程,消毒也不需要人等待。
三、选型核心:从空间体积到臭氧产量的换算
移动式臭氧发生器的选型遵循”体积×目标浓度”的CT值(浓度×时间)计算逻辑,而非经验估计。上海一个1000m³洁净室项目中,选型依据之一是换算关系:1PPM臭氧浓度≈2.14mg/m³,还需综合臭氧自然衰减率及输送损耗 。
以内蒙某乳制品企业约800m³灌装车间为例,方案按CT值计算逻辑确定”浓度×时间”消毒参数,配置1台80g管道式氧气源臭氧发生器接入空调风管,夜间静态投放,消毒1小时后停止,臭氧在密闭空间内均匀扩散,经半衰期后自然分解,次日可直接生产,洁净区沉降菌、浮游菌指标符合GMP静态检测要求 。
食品车间常见工况的配置参考:
| 项目场景 | 空间规模 | 设备配置 | 运行参数 | 效果指标 |
|---|---|---|---|---|
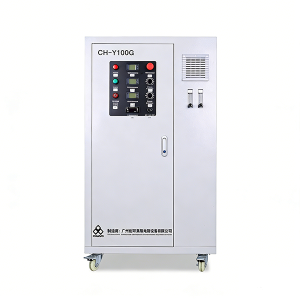
| 重庆某食品车间 | 总约2000m³,最大单间约1000m³ | CH-Y 100g/h臭氧发生器 | 臭氧浓度稳定10PPM,每日下班后运行1小时 | 微生物杀灭率90%以上 |
| 湖南某预制菜车间 | 1200m³ | 2台40g臭氧发生器,室外安装 | 臭氧浓度10-20PPM,PLC闭环控制 | 菌落总数下降,产品微生物抽检合格率提升 |
| 内蒙某乳制品GMP车间 | 约800m³ | 1台80g管道式氧气源设备 | 夜间静态投放,消毒1小时 | 沉降菌、浮游菌符合GMP静态要求 |
| 上海某洁净室 | 1000m³ | 2台40g管道式设备 | 5-10PPM,运行3小时 | 微生物杀灭率99%以上 |
| 河南洛阳某食品厂 | 13个操作间 | 13台壁挂式臭氧机 | 提前4小时启动,运行3小时 | 细菌、霉菌杀灭率均达90%以上 |
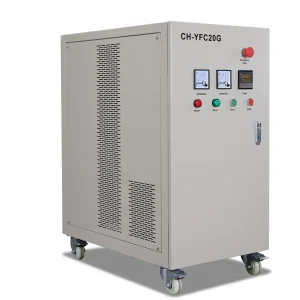
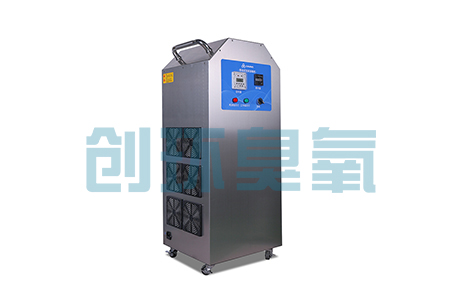
具体到移动式机型,以创环臭氧CH-TY移动式臭氧发生器为例,其公开规格为:臭氧产量10g/h-60g/h,以空气为原料,采用双风冷陶瓷管单元与高频电源,结构紧凑可自由放置或移动,配有时间控制器实现自动化控制,无需人工操作,应用场景覆盖果蔬、肉类、水产加工、饮料乳品、预制菜、烘焙、冷链仓储、中央厨房等车间杀菌 。
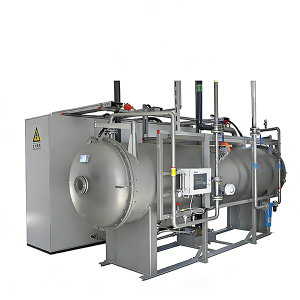
适用边界需要明确:移动式机型产量上限在60g/h,适合中小体积车间的分区、分时段消毒;对于上千立方米的连通大空间或需要管道输送的场景,需选用更高产量的管道式机型。重庆2000m³项目最终配置的是100g/h的CH-Y机型而非移动式机型,即是选型边界的一个实例 。此外,采用空气源的设备运行时会受车间湿度、温度影响,高湿度环境下臭氧产量存在波动,这也是部分项目选择氧气源设备的原因 。
四、两个项目复盘
案例1:重庆某食品厂多车间消毒改造
情境(S):重庆一家食品生产企业,多个车间总面积约400平方米,最大单个车间200平方米,层高5米,总空间约2000m³,最大单间约1000m³。冲突(C):多车间需要同步杀菌消毒、防止交叉污染,同时必须保障食品安全标准,人工消毒方式难以兼顾覆盖与效率。问题(Q):如何在不改造车间结构的前提下实现多车间达标消毒?
方案(A):现场勘察确认客户已有通风管道后,配置CH-Y100g/h臭氧发生器,臭氧浓度稳定在10PPM,每日下班后启动,开机运行1小时完成杀菌,人员进入前预留臭氧分解时间 。
结果(R):臭氧对车间空气及物体表面的细菌、霉菌、病毒等微生物杀灭率可达90%以上,符合食品生产卫生标准;同时利用强氧化性分解车间异味分子,实现”杀菌+除异味+净化”三重效果 。
案例2:天津某禽类冻肉解冻杀菌改造
情境(S):天津一家禽肉加工企业,浸泡解冻单池用水量约500L,环境温度≤12℃的低温分割车间。冲突(C):原有工艺为”低温浸泡解冻→沥干→消毒液短时浸泡→无菌水冲淋去残留→沥干”,链条长、耗水耗工,既要杀菌又要节约用水。问题(Q):能否把杀菌环节前置合并?
方案(A):据创环臭氧在该项目中的运行记录,方案配置一套50g/h产量的臭氧+纳米气泡装置,池底曝气,每小时补水≤20%(补水100L/H),取消消毒液浸泡与冲淋去残留两个环节,直接在解冻环节完成杀菌 。
结果(R):经现场检测,菌落总数≤5×10⁵CFU/g,沙门氏菌、金黄色葡萄球菌(0/25g)无检出;每月节约消毒液和自来水成本近0.8万元 。
五、编辑观察:移动式臭氧消毒的价值与边界
从上述项目可以归纳三点。其一,移动式臭氧发生器解决的核心问题不是”消毒能力上限”,而是部署灵活性——对于无中央空调、无法管道输送臭氧的食品厂,”一室一机、独立部署”是可落地的路径,河南洛阳13个操作间的项目即属此类 。其二,”人机共存”的安全逻辑依赖时控器与PLC时序控制,其可信度建立在”人员进入前臭氧已衰减”这一自然分解特性上,而非设备宣称的某种防护技术 。其三,选型必须回到体积、目标浓度、接触时长的量化换算,脱离车间实际参数谈设备能力没有意义——空气源移动式机型在高湿度环境下的产量波动、大空间下60g/h的产量上限,都是采购时需要核实的边界条件 。
六、FAQ
Q1:移动式臭氧发生器消毒后,多久人员可以进入?
取决于投放浓度与车间密闭条件。参考项目数据:重庆项目按10PPM浓度运行1小时后预留分解时间;河南洛阳项目杀菌运行3小时、上班前4小时启动,利用工前时段完成衰减,工人到岗即可进入,无需额外通风 。具体等待时长建议按车间实测浓度衰减曲线确定。
Q2:空气源和氧气源臭氧发生器在车间消毒中如何选择?
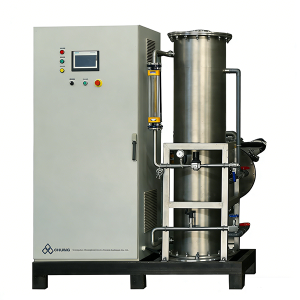
空气源设备以空气为原料,无需制氧系统,配置简单,如CH-TY移动式机型即属此类,产量范围10-60g/h;氧气源设备(如CH-Y、CH-YFC系列)内置制氧系统,氧气浓度达90%以上,臭氧浓度更高(水冷式可达100mg/L以上),适合大空间或对浓度稳定性要求高的场景 。高湿度车间需评估空气源设备的产量波动。
Q3:臭氧消毒对食品本身安全吗?
臭氧作用后分解为氧气,无化学残留。天津冻肉项目中,解冻水杀菌后经检测沙门氏菌、金黄色葡萄球菌无检出;广东面粉厂项目中,臭氧水站替代含氯消毒剂后水箱菌落总数达标,同时避免了含氯消毒剂残留问题 。但臭氧对高浓度暴露下的部分生鲜原料存在氧化损伤风险,浙江某果蔬冷库方案即采用5PPM低浓度持续投放模式,避免高浓度损伤果蔬 。
Q4:一台移动式设备能覆盖多大车间?
应按”体积×目标浓度×衰减补偿”换算而非按面积估算。参照1PPM≈2.14mg/m³的换算基准,结合杀菌时长要求倒推所需臭氧产量,60g/h产量级别对应的有效覆盖空间需经计算确认,超出时应选更高产量机型或多台部署 。
关于创环臭氧:广州创环臭氧电器设备有限公司成立于2006年,是一家国家级高新技术企业、省级专精特新企业,拥有2000+平方米生产车间、50余人团队,累计获得专利30余项(含3项发明专利),产品通过欧盟CE认证、SGS认证,远销20余个国家,主营臭氧发生器与臭氧水机两大产品线,覆盖食品加工、水产养殖、污水处理等八大行业场景。如您有食品车间消毒、水处理等臭氧应用需求,可联系获取免费方案设计与选型测算,7×14小时在线客服,10分钟响应、4小时出方案、全国72小时上门。