买一台臭氧发生器,和建一套能稳定出合格水的系统,是两件事。中间差的那些东西——混合装置、接触罐、尾气破坏、防回水、在线监测——才是决定这套系统能不能用的部分。
食品加工生产用水的臭氧消毒方案,通常包含六段:预处理、发生、混合、接触、脱除、控制。六段里任何一段设计不当,表现出来都是”设备没问题但水不达标”。
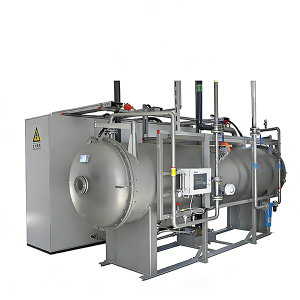
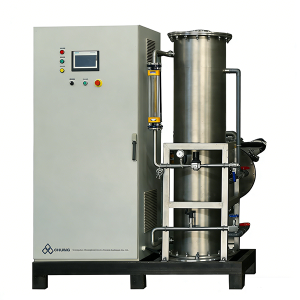
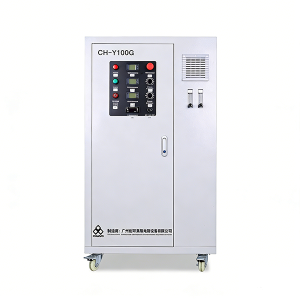
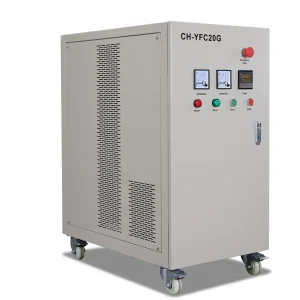
创环臭氧给水处理项目配系统,图上的设备只占三分之一,剩下的是管路、阀门、仪表和控制逻辑。这篇按六段拆开讲,也给出三种典型流量的配置对照。
六段流程,缺一段都不完整
一套完整的工艺水臭氧系统,从进水到用水点要经过六段。每一段的功能不同,配置方式也不同。
| 段位 | 功能 | 关键配置 |
|---|---|---|
| 预处理 | 降浊度、去有机物、除铁锰 | 砂滤、碳滤、软化、RO |
| 发生 | 产出臭氧 | 氧气源发生器、冷却、气源 |
| 混合 | 把臭氧溶进水里 | 射流器、静态混合器、曝气塔 |
| 接触 | 给反应时间 | 接触罐、停留管段 |
| 脱除 | 去掉残留 | 停留、紫外、活性炭 |
| 控制 | 监测与联锁 | 浓度在线、流量联动、PLC |
很多”效果不好”的现场,问题出在第二段和第三段之间:机器产量够,但溶解不进去。这一段的效率只有六到九成,剩下的随尾气跑了。
预处理:不加这一段,后面全是白费
浊度高、有机物高的水,臭氧会先去氧化这些杂质,用来杀菌的量被吃掉。所以预处理不是可选项,是前置条件。
三个判断线:
- 浊度超过1NTU,臭氧消耗明显增加,建议先过滤。
- 耗氧量(CODmn)超过3mg/L,属于有机物偏高,要考虑碳滤。
- 铁锰超标,二价铁被臭氧氧化成三价铁沉淀,一毫克铁大约消耗0.43毫克臭氧,先除铁更经济。
一个反例:某厂直接用井水,铁含量1.5mg/L,臭氧投加1mg/L,结果出水发黄、菌还超标。原因是臭氧全被铁消耗掉了,没剩多少用于杀菌,同时生成的氢氧化铁把水弄浑。加一道除铁过滤之后,问题一次解决。
混合与接触:溶解效率在这一段决定
臭氧溶进水里的效率,取决于气泡大小、接触面积、停留时间三个因素。工程上用四种装置去实现。
| 装置 | 原理 | 适用流量 | 溶解效率 |
|---|---|---|---|
| 射流器(文丘里) | 负压吸入、气泡细化 | 小到中型 | 中高 |
| 静态混合器 | 管道内螺旋切割 | 中型 | 中 |
| 曝气塔/填料塔 | 逆流接触 | 大流量、高浊度 | 高,但尾气量大 |
| 纳米气泡 | 微纳米级气泡 | 中大型 | 高,投资也高 |
接触时间按4–10分钟设计。小流量系统用射流器加一段停留管,中型用静态混合器加接触罐,大流量或者水质差的用曝气塔。
这里要说清一个误区:混合装置的作用不是”搅匀”,是”提高传质”。臭氧溶解的瓶颈在气液界面,气泡越细、界面越大,溶进去的越多。所以射流器和纳米气泡的效率明显高于简单曝气。
实测溶解效率的方法很简单:气相投加量(浓度×气量)和水中的实际增加量(浓度×水量)一比,就是效率。低于70%的系统,要么混合装置选小了,要么接触时间不够。
脱除段:往产品里走的水必须有
残留臭氧会氧化风味物质,也会在瓶内继续反应生成溴酸盐。所以凡是进产品的水,末端必须有脱除段。
三种方式:
- 停留管段。最便宜,靠自然分解,常温下10–20分钟。
- 紫外。光解臭氧,速度快,占地小,顺便能还原部分溴酸盐。
- 活性炭。吸附催化分解,效果稳定,但碳床会滋菌,要定期反洗消毒。
瓶装水和饮料线的常规配置是”停留管加紫外”。CIP和清洗水可以不脱除,但要在末端冲洗工序把残留顶掉。
浙江某桶装水厂的配置就是这个思路:20g/h氧气源机型在前,后面留停留段,末端加紫外。设备产量可在20%–100%区间调节,低峰期降产量就能减少残留负担。
控制与安全:五样东西不能省
第一,防回水。 出气管路回水会直接损坏发生管,这是水处理系统最常见的故障之一。设备要带防回水功能,管路上加止回阀。
第二,尾气破坏。 未溶解的臭氧从接触罐顶部排出,必须经过破坏装置再排放。没有这一项,机房里全是臭氧味,长期运行对设备和人都不友好。
第三,浓度在线监测。 水中臭氧浓度实时显示,才能判断系统是否正常。没有监测的系统,等于在盲开。
第四,流量联动。 水量变化时投加量跟着变,否则低流量时投加过量、高流量时不够。这一项在间歇生产的线上尤其重要。
第五,多重保护。 过流、过压、断水、超温、冷却水温监测。水冷机型断水运行,几十分钟就能烧掉发生单元。
三种流量的配置对照
配置一:1–3t/h,臭氧水机形态
适合中央厨房、净菜线、小型饮料厂。设备是臭氧水一体机,产水1–3t/h、浓度1–5ppm可调,自带混溶塔和在线浓度监测,配喷淋或浸泡管路。
某中央厨房日处理果蔬3吨,用2t/h、1–5ppm的机型,替代次氯酸钠浸泡,农残降解率≥70%,原料表面菌落下降90%以上,省去漂洗工序节水约50%。
配置二:5–20t/h,分体式系统
适合桶装水、饮料配料水、中型食品厂。臭氧发生器(氧气源)+射流器+静态混合+接触罐+紫外,管路316L。
某桶装水厂10t/h,按0.8mg/L投加算8g/h最低需求,配20g/h机型,带产量调节和浓度监测。这套配置的余量给在溶解效率和季节波动上。
配置三:20t/h以上,一机多管
适合多路用水的大厂。一台发生器带多个投加点,分别给工艺水、清洗水、CIP供水,各点位单独控流量和浓度。
广东某面粉厂的做法典型:一台臭氧水站,一机多管,同时给润麦工艺和水箱两路供水,水箱不用排空就能定期杀菌,每次省20吨水,每月省人工3000元、水费320元。
一机多管的关键是分路控制:不同用途的浓度要求不同,主管路装流量计和调节阀,各支路独立设定。做成一根管通到底,效果和成本都失控。
常见问题
Q1:能不能只买发生器,混合和接触自己配?
技术上可以,但要自己算传质效率和接触时间,出问题责任分不清。创环臭氧的做法是发生器加配套一起给,管路和罐体按现场条件设计,避免”机器好但系统不行”。
Q2:接触罐要多大?
按流量和停留时间算。10m³/h、停留8分钟,需要约1.3m³的有效容积。罐体要做排气口接尾气破坏,底部要有排空。
Q3:一定要用316L管路吗?
与臭氧水长期接触的管路建议316L,罐体304可用。含氯环境或者高盐产品,一律316L。
Q4:系统需要多大的机房?
小型一体机占地约1–2平方米;10t/h的分体系统含接触罐大致需要8–15平方米,还要留检修空间。设备尽量靠近用水点,减少管路长度。
Q5:整套系统的投资大概什么量级?
按流量分档,1–3t/h的一体机在万元级,5–20t/h的分体系统在数万元到十几万元,更大流量按方案定。价格随水质、管材、控制方式变化,具体要出图后报。
先把用水点列清楚:哪几路水、各自多少流量、什么用途、要不要脱除。这张表画出来,配套方案自然就成形了。