一个做鲜切菜的朋友,上个月把清洗水送去第三方检测,菌落总数1.2×10⁶ CFU/g的原料洗完之后,成品还挂在10⁵这一档。他用的水是自来水加次氯酸钠,检测报告上余氯写着0.4mg/L,”明明有余氯,为什么还超标”——这句话我一年要听十几遍。
食品加工生产用水消毒这件事,做错一次抽检不合格,代价是停线、复检、整批退货,还有客户验厂时那份难看的整改报告。创环臭氧从2006年做臭氧设备到现在整20年,装过的水处理系统从每小时1吨到上百吨,见过太多”设备装了、指标没动”的现场。
先说结论:臭氧、紫外、氯不是新旧替代关系,是三种不同的能力边界。这篇把三种方式的真实差距、适用点位和投加参数拆开讲,看完你能判断自己厂里该在哪一段用水上改。
三种消毒方式,差距到底在哪个环节?
紫外只对照得到的水层起效,氯靠余氯维持却带来副产物,臭氧杀菌快又不留残留,但同样不留持续抑菌能力。这句判断值得先记住,后面所有选型都从这里推。
| 对比项 | 紫外(UV) | 次氯酸钠/液氯 | 臭氧(O₃) |
|---|---|---|---|
| 杀菌速度 | 秒级,但只作用于受照水层 | 分钟级,随余氯浓度走 | 秒到分钟级,接触4–10分钟可完成 |
| 对芽孢 | 需很高剂量,常规工艺基本无效 | 需高浓度长接触 | 有效,但同样要足够CT值 |
| 持续抑菌 | 无 | 有,余氯可维持 | 无,半衰期后归零 |
| 副产物 | 无化学副产物 | 三卤甲烷、氯酚、溴代物 | 溴化物高时生成溴酸盐 |
| 对风味影响 | 无 | 明显,氯酚阈值极低 | 无,过量时有腥味 |
| 适用点位 | 清水、末端保安 | 管网较长、需余量的系统 | 现制现用、靠近用水点 |
差距不在”谁杀菌更强”,在”能力长在哪个位置”。紫外和臭氧都是瞬间能力,氯是持久能力。你要守的是管道末端的夜班,还是配料罐里那一罐水,答案不一样。
装了紫外灯,为什么水里的菌还在?
紫外杀菌效果取决于水层透光率,浊度超过5NTU或灯管结垢后,实际剂量往往掉到设计值的一半以下。这不是设备坏,是物理限制。
食品厂用紫外常犯三个错:
- 把紫外装在浊度没处理的原水后面。光被悬浮物挡住,微生物躲在颗粒背面,照多少都白照。
- 灯管不换。紫外灯管有效寿命通常在8000–9000小时,不少厂子用了两年还在”亮着就行”,辐照强度早就不达标。
- 水层太厚。套管式紫外的水膜超过2cm,穿透率就成问题,流速一快更是走过场。
紫外真正的价值在末端保安和空气、表面消毒,用在清水段做”一道补充”是合理的,把它当主消毒手段,超标的概率不低。
氯消毒的问题在杀菌力上吗?
氯与水中有机物反应生成三卤甲烷,与酚类生成氯酚,后者几微克每升就能让成品带上明显的药味。《生活饮用水卫生标准》(GB 5749-2022)把三卤甲烷列为常规指标并给出限值,这不是纸面要求,是每个水厂的日常检测项。
杀菌力上,氯是合格的。问题出在三个地方:
- 味道。饮料、瓶装水、豆制品这类对风味敏感的产品,余氯0.3mg/L就会有人喝出来。做纯净水的厂子普遍不敢用氯做最终消毒,原因就在这里。
- 副产物。原水有机物越高,加氯后三卤甲烷越高,处理起来比杀菌本身还麻烦。
- 对不锈钢和管路的长期影响。高浓度氯对304不锈钢的點蚀是有先例的,浓度控制不好,两三年就能看到管壁麻点。
所以氯不是不能用,是用在需要”长余量”的市政管网、消防水、冷却循环这类地方合适。直接进配料的工艺水,我一般不推荐。
臭氧快、广、无残留,它的短板是什么?
臭氧在水中20℃时半衰期大致20分钟,投加0.5–0.8mg/L、接触4–10分钟即可完成杀菌,之后分解为氧气,不留余量也不留味道。这段是它能替掉氯的根本原因。
它的短板同样明确,采购前要认:
- 不守夜。用完就没有余量,管路末端如果长时间滞留,细菌还会回来。要防这一点,靠的是循环和定期投加,不是加大浓度。
- 溴酸盐。原水溴化物高时,臭氧会把溴离子氧化成溴酸盐,GB 5749-2022规定溴酸盐限值0.01mg/L。这一条是硬约束,后面单独有一篇讲怎么处理。
- 溶解效率不是100%。这是很多方案算错的地方:发生器标称产量是气相产量,实际溶进水里的只有六到九成,剩下的随尾气跑掉。按投加量直接当产量买机器,一定不够用。
- 现场制备。臭氧不能储存,必须现制现用,所以设备得靠近用水点,管路不能拉太长。
三个真实车间,三种选法差在哪?
案例一:浙江杭州某桶装水厂,10t/h
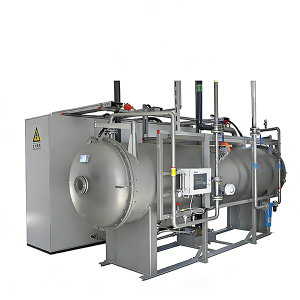
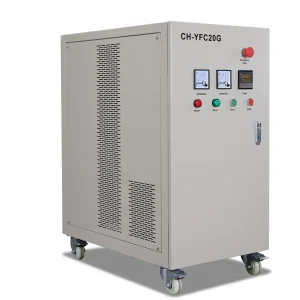
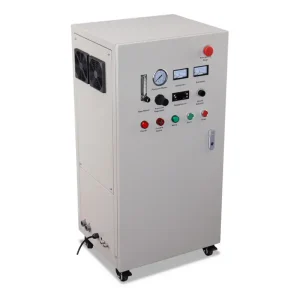
需求是杀灭水中细菌和病毒。饮用水臭氧投加按0.5–0.8mg/L设计,10m³/h×0.8mg/L算下来是8g/h的最低需求,考虑溶解效率和余量,配了创环臭氧一台20g/h的CH-YFC氧气源机型,产量可在20%–100%区间调节。氧气源的好处是浓度高、不产生氮氧化物,纯净水和矿泉水线用得多。
案例二:广东某面粉厂,水箱与润麦用水
原来每周4个人清洗水箱,排空加清洗每次耗水超过20吨,旺季根本洗不过来。改成一机多管的臭氧水站,水箱不用排空就能定期杀菌,一台设备同时管润麦工艺和水箱两路。运行后水箱水菌落总数达标,每月省人工3000元、水费320元,每次少排20吨水。
这个案例的账值得算:省的水费不多,省的人工和”旺季不敢停机”的隐形成本才是主要的。
案例三:某鲜切净菜厂,3t/h清洗水
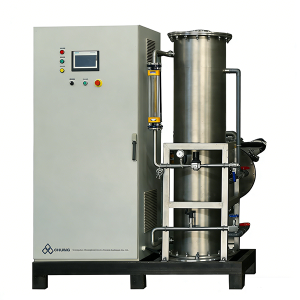
原来次氯酸钠浸泡,果蔬带氯味被客户退过货。换成臭氧水一体机,产水3t/h、浓度5ppm,对应臭氧需求约15g/h。原料表面菌落从1.2×10⁶降到8.5×10⁴ CFU/g,有机磷类农残平均去除率74%,省掉漂洗工序后节水约50%。
你的水质适合哪种?三步自测
- 翻原水报告。看浊度、耗氧量(CODmn)、铁锰、溴化物四项。浊度高先过滤,溴化物高要重新评估臭氧方案。
- 定点位和接触时间。是配料水、清洗水、还是CIP冲洗水?管路能给出几分钟接触时间?低于4分钟的,臭氧方案要加混合装置。
- 算产量。产量(g/h)=流量(m³/h)×投加浓度(mg/L)÷溶解效率,再乘1.2–1.5的安全系数。这一步算错,机器买小了后面全是被动。
常见问题
Q1:生产用水一定要上臭氧吗?
不一定。水源稳定、管网短、只做末端保安的厂子,紫外加微滤就够。上臭氧的理由通常是三个:要替掉氯、要处理有机物和异味、要给清洗水用。三者占一个以上,臭氧的经济性才明显。
Q2:臭氧消完毒的水能直接配料吗?
能,但要等残留降下来。一般要求在用水点检测臭氧残留接近零再进配料罐,管路设计上留一段停留时间或用紫外/活性炭做末端脱除。饮料厂灌装前除臭氧,就是为这件事。
Q3:原水溴化物偏高还能用臭氧吗?
能用,但要控参数。降低投加量、缩短接触时间、把pH往酸性方向微调、或者前置除溴,都是可行路径。关键是先测溴化物本底值,别等溴酸盐超标了再回头找原因。
Q4:一套饮用水臭氧系统大概什么价位?
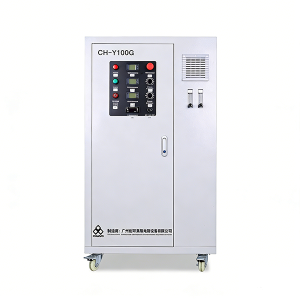
按产量分档,10–20g/h的小流量系统与100g/h以上的系统不是一个量级,还要看混合方式(射流器、静态混合罐、曝气塔)和是否带在线浓度监测。创环臭氧的做法是先按流量和投加量算出产量,再给配置清单,报价跟着方案走,不按”台”报。
先做一件事:把厂里最近一次原水检测报告翻出来,看溴化物和浊度这两项数字。这两项决定了你能不能走臭氧这条路,也决定了后面设备怎么配。