走访过一家预制菜厂,臭氧机买了三台,装在一间空屋里,管道通向”车间”。问了半天,没人说得清通向哪个车间、开多长时间、什么时候开。设备在跑,指标没动。
臭氧在食品车间不是”买一台机器”的事,是三条独立的技术线:空气、水、包材与接触面。三条线的浓度单位不同、投放方式不同、控制逻辑不同,混在一起做,钱花了效果出不来。
空气这条线管的是浮游菌和沉降菌,靠浓度和密闭时间;水这条线管的是工艺水和清洗水,靠投加量和接触时间;包材与接触面这条线管的是物料和工器具带入的微生物,靠臭氧水或气体在密闭空间的弥散。
第一条线:空气,先把密闭和时序解决
车间空气消毒的效果七成取决于密闭性和时序控制,设备产量只占三成。这个比例是我做完几十个现场之后的判断。
为什么这么说。臭氧是靠浓度乘时间起作用的,浓度上不去,产量再大也没用。而浓度上不去的原因,八成是门缝、传递窗、排风没关,或者风机联动没做——生产一结束,排风还在转,臭氧边投边排。
时序设计的标准动作是四段:生产结束→关闭新风和排风→启动臭氧→定时关机→余氧衰减→恢复通风。这四段要接进PLC或者时控器,不能靠人记。
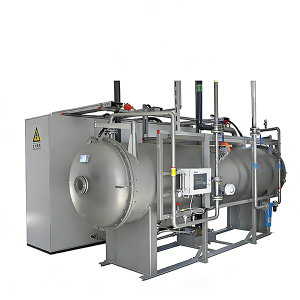
机型选择上,三种常见形态:
| 形态 | 适用 | 优点 | 限制 |
|---|---|---|---|
| 管道式(接入空调风管) | 有中央空调的洁净车间 | 分布均匀,不占车间空间 | 需要风管条件,风机要能联动 |
| 壁挂式 | 单间面积小、分区多 | 独立控制,安装灵活 | 单机覆盖有限,多台要统一时序 |
| 移动式 | 多车间轮换、临时需求 | 投资低,机动 | 需人工推移,依赖管理 |
一个实际配置:内蒙某乳制品厂灌装车间800m³,要求达到ISO7级,原来用化学熏蒸。配的是1台80g/h管道式氧气源机型,接入空调风管,夜间静态投放,消毒1小时后停机。杀菌后沉降菌、浮游菌符合GMP静态检测要求,次日可直接生产。
这里有个容易被忽略的细节:800m³配80g/h,按15mg/m³、1小时算只需要12g/h,余量给了六倍多。为什么?因为洁净车间的送风系统会把臭氧带走一部分,风管里的臭氧还要参与循环,实际需求远大于理论值。这也是为什么洁净车间的配置系数比普通车间高。
第二条线:水,从用水点倒推产量
水这条线的思路反过来:先定用水点的浓度,再倒推产量,最后选机型。顺序错了,要么买大要么买小。
三个步骤:
- 定浓度。饮用水0.5–0.8mg/L,清洗水1–5mg/L,CIP 2–5mg/L。按产品和水质定,不按”经验值”定。
- 算产量。流量(m³/h)×浓度(mg/L)÷溶解效率(0.6–0.9)×安全系数(1.2–1.5)。
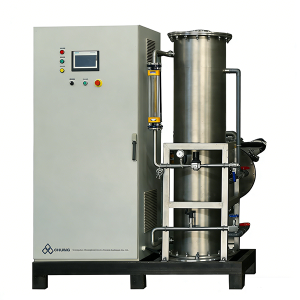
- 定混合方式。小流量用射流器,中流量用静态混合器加接触罐,大流量或高浊度用曝气塔。
某桶装水厂的算法可以照着套:10m³/h、0.8mg/L,理论8g/h,折算后取20g/h机型。某面粉厂的做法更巧:一台臭氧水站,一机多管,同时给润麦工艺和水箱两路供水,水箱不用排空就能定期杀菌,每次省20吨水。
水这条线上最常被忽略的是”用水点的位置”。臭氧不能储存,管路越长衰减越多,超过30米的支管,末端浓度可能只剩一半。所以设备要尽量靠近主用水点,或者设循环。
第三条线:包材与接触面,小空间反而划算
包材间、更衣室、缓冲间、内包间,这些空间小、密闭性好、微生物负荷集中,是臭氧投入产出比最高的地方。
原因是浓度容易上去。一个50m³的包材间,配一台10g/h的壁挂机,开机半小时浓度就能到20mg/m³以上,效果立竿见影。同样的机器放在2000m³的车间里,几乎测不出来。
几个典型配置:
- 内包间。广东某宠物食品厂内包车间300m³,配2台20g/h壁挂机,定时独立消毒,与冷库、烘干车间错峰运行。
- 多分区中央厨房。河南某连锁餐饮中央厨房8个功能区,单间约600m³,采用”一室一机”,配8台40g/h壁挂式机型,工人上班前3小时自动启动,运行1小时完成杀菌。结果各功能区细菌、霉菌杀灭率均达90%以上,取消了人工喷洒岗位,每月省人工数千元。
- 包材传递窗。这个点位常被忘记,其实最该做。外包装箱进车间前在传递窗里过一次臭氧,能砍掉相当一部分带入量。
接触面这一块要用臭氧水,不是气体。周转筐、料车、刀具、台面,喷淋或浸泡,浓度2–5mg/L。某烘焙厂用1.2–2.0mg/L的臭氧水浸泡周转桶,霉菌杀灭率96%,桶内壁菌落从3.7×10⁴降到50 CFU/桶以下。
三条线怎么排期才不会互相打架?
三条线同时运行会互相干扰:水线连续跑,空气线夜间跑,包材线跟着班次跑。排期的原则是”错峰、独立控制、共用一套时序”。
具体做法:
- 空气线按生产班次反推开机时间,消毒结束时间要比上班时间早至少1小时,留出衰减。
- 水线随用水走,不参与时序,但要和空气线共用一个总控,避免同时启动导致电压波动(大功率机型启动电流不小)。
- 包材线跟着物料进出节奏,班前一次、班中按需一次。
还有一条实操经验:三条线的记录要分开留。审核员看的是”哪个区域、什么时候、用什么参数、谁操作的”,三合一的记录表在审核时解释不清。
创环臭氧案例:三个车间的整体配置
车间一:湖南某预制菜厂,1200m³
要求洁净等级C级,减少人工喷洒。配2台40g/h臭氧发生器,室外安装,臭氧浓度保持10–20PPM,接入PLC时序控制,实现”生产结束—自动开机—定时杀菌—自动关机—余氧衰减”闭环。结果车间菌落总数下降,消毒记录自动留痕,人工消毒工时节省。
车间二:江苏某饮料厂灌装间,1000m³
要求十万级洁净度,原来化学熏蒸有残留、还要等通风。配2台60g/h管道式机型,室外安装,通过送风管路输送,按10–20PPM、1小时设计。取消熏蒸后每次省下2小时通风等待,通过HACCP审核,产品微生物抽检合格率保持稳定。
车间三:辽宁某水产加工厂,冷库900m³
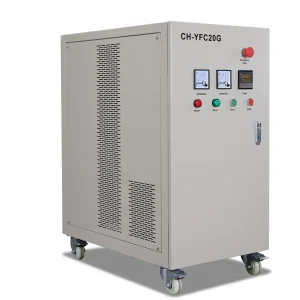
-18℃冷冻库加0–4℃预冷库,氨味和鱼腥味重,霉菌在货架墙面滋生。配1台40g/h外置式风冷机型(CH-YFC),设备放库外、管道送入。采用双模式:日常夜间低浓度3–5PPM持续抑菌除味,出货前2小时切高浓度深度杀菌。结果库内霉菌大幅减少、异味消除,冻品表面菌落总数稳定低于出口标准限值。
这个案例值得单独说一句:冷库是低温高湿环境,普通机型放在库里,冷凝水和低温会让电子元件出问题。设备外置、管道送入,是冷库场景的基本做法。
常见问题
Q1:三条线能不能用一台机器带?
小厂可以,用一台移动式加软管切换。但要注意切换时的浓度残留——从水线切到空气线,管路里的水要吹干,不然气体带水雾,浓度上不去。
Q2:车间已经有中央空调,还需要单独装臭氧吗?
可以走管道式接入风管,利用现有送风系统分布。前提是风机能在消毒时段运行,且新风阀能关。这两条不满足,接了也没用。
Q3:臭氧对包材有影响吗?
纸箱、塑料膜在常规浓度下没有明显影响。长时间高浓度接触会让某些橡胶件和标签胶老化,所以包材间的浓度控制在20mg/m³以内、时间不超过2小时比较稳妥。
Q4:三条线的投资大概怎么分配?
按经验,空气线占大头,尤其是大空间洁净车间;水线的设备单价高但数量少;包材线投资最小。具体金额要看空间体积和用水量,创环臭氧的做法是先出三条线的清单再合并报价。
Q5:怎么知道三条线都起作用了?
各查各的指标:空气看沉降菌和浮游菌,水看菌落总数和大肠菌群,接触面做涂抹试验。三个都做一遍,才知道是哪条线没到位。
建议今天就做一件事:把车间平面图拿出来,在图上标出三样东西——臭氧设备位置、投放点、检测点。三个点对不上,说明方案是”装上去”的,不是”设计出来”的。