同一个”浓度”,在空气里用mg/m³,在水里用mg/L,在表面上又要用水里的浓度乘时间。三个口径混着说,是食品厂臭氧方案出错最多的地方。
有人问”我这车间要多少浓度”,回答”10ppm”;再问”那水呢”,还是”10ppm”。这两个10ppm完全不是一件事:空气的10ppm约合20mg/m³,水的10ppm是10mg/L,差了两个数量级的臭氧用量。
食品厂臭氧消毒浓度按用途分三套:空气静态消毒10–20mg/m³、作用30–120分钟;生产用水投加0.5–0.8mg/L(饮用水)到2–5mg/L(清洗水);接触面用臭氧水≥2mg/L、作用1分钟以上。三套标准各有各的依据,不能互相套用。
创环臭氧做过车间空气、工艺水、CIP三条线的方案,参数都是分开算的。这篇把三套标准、对应的计算方法和常见误区一次说清。
第一套:空气消毒,浓度和时间怎么配
静态空气消毒的常规区间是10–20mg/m³,作用30–120分钟,相对湿度60%以上效果更好,这是行业里用得最广的一组参数。
围绕这组参数,有四个细节决定实际效果:
- 浓度不是越高越好。超过20mg/m³,杀菌效果的提升变缓,但材料氧化、密封件老化、残留衰减时间都变长。多花的臭氧没有换来等比例的杀灭率。
- 湿度是隐形参数。干燥空气里臭氧对微生物的作用明显减弱,相对湿度低于50%时,很多方案的实测效果达不到设计值。做烘焙、粉料车间的要注意,这类车间常年干燥。
- 时间要算,不是拍。按CT思路,浓度乘时间是剂量。浓度取10mg/m³就配2小时,取20mg/m³就配1小时,两个方案的剂量接近,但高浓度短时间的分布均匀性更差,角落容易不够。
- 密闭性是前提。车间门缝、传递窗、排风不关,臭氧边投边跑,浓度上不去。见过一个厂子按20mg/m³设计,实测只有8mg/m³,查出来是排风阀没关。
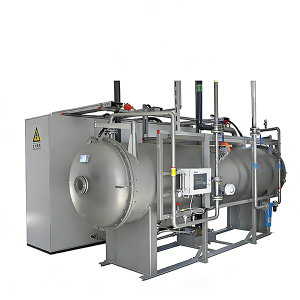
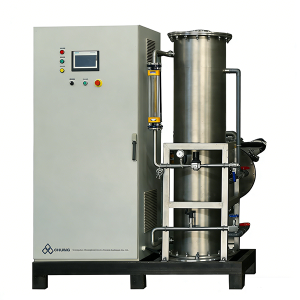
机型怎么配:产量(g/h)=空间体积(m³)×目标浓度(mg/m³)÷1000÷作用时间(h)。2500m³的烘焙车间,按15mg/m³、1.5小时算,需要25g/h;考虑泄漏和衰减,工程上要往上放余量,实际配的是150g/h管道式机型——差这么多,是因为大空间的浓度均匀性远比理论计算难,余量给不足就会局部不达标。
第二套:水处理,mg/L 背后是产量
水里的浓度单位是mg/L,它对应的不是”投多少”,而是”每升水要溶进多少毫克臭氧”,最终要换算成发生器的产量。
常用区间:
| 用水类型 | 浓度 | 说明 |
|---|---|---|
| 包装饮用水、纯净水 | 0.5–0.8 mg/L | 出厂前需脱除残留 |
| 饮料配料水 | 0.5–1.0 mg/L | 残留需降至近零 |
| 果蔬清洗水 | 1–5 mg/L | 按表皮耐受度调 |
| 肉类水产浸泡 | 2–5 mg/L | 高有机负荷取上限 |
| CIP冲洗水 | 2–5 mg/L | 压力≥2bar |
换算时要多算一步溶解效率。发生器标称产量是气相产量,溶进水里的只有六到九成,直接按”流量×浓度”买机器,一定会偏小。
举例:10m³/h的桶装水线,按0.8mg/L设计,理论需求8g/h;按溶解效率0.8折算成10g/h,再乘1.5的余量取15g/h,落到20g/h这一档机型。这个算法在另一篇里写得更细,这里只强调一点:mg/L这个数不能直接当g/h用。
第三套:表面消毒,为什么要用臭氧水
食品接触面和工器具的消毒,行业口径是臭氧水浓度≥2mg/L、作用时间≥1分钟;污染较重的工器具要到5mg/L、5分钟以上。用气体去吹表面,效果不稳定,因为气体扩散受遮挡影响,靠不住。
臭氧水的三个实用优势:
- 能带走附着物。有水流就有剪切力,菌和残料一起被冲走,这是纯气体做不到的。
- 浓度好控制。出水浓度在线可测,喷淋、浸泡、循环三种用法都能落到具体数值。
- 不留化学残留。用完分解成氧气,接触面不用再冲洗一遍,省水省工时。
实际配置上,喷淋和浸泡要分开看:喷淋靠接触时间短、覆盖面积大,浓度取2–3mg/L;浸泡靠时间长,1–2mg/L就够。周转筐、料桶这类容器,浸泡效果优于喷淋,因为内壁和底部喷不到。
创环臭氧案例:某烘焙厂的周转桶和馅料罐用臭氧水浸泡,浓度1.2–2.0mg/L,霉菌杀灭率96%,桶内壁菌落从3.7×10⁴ CFU/桶降到50 CFU/桶以下。这个案例里浓度并不高,靠的是浸泡时间足够。
三个口径怎么换算?一张对照表
| 场景 | 单位 | 常用区间 | 对应产量算法 |
|---|---|---|---|
| 车间空气(静态) | mg/m³ | 10–20 | 体积×浓度÷时间 |
| 车间空气(动态抑菌) | mg/m³ | 1–3 | 需与人员在场条件匹配 |
| 生产用水 | mg/L | 0.5–5 | 流量×浓度÷溶解效率 |
| 接触面(臭氧水) | mg/L | 2–5 | 循环流量×浓度 |
| 冷库防霉 | mg/m³ | 3–10 | 体积×浓度÷时间 |
把这张表和前面那句判断放一起看:三个单位对应三种物理过程,混用就会算错两个数量级。写采购需求时,建议把单位写在参数后面,比如”10mg/m³(空气)”而不是”10ppm”。
消毒后多久能进人,限值在哪
消毒结束不能立刻进人,要先通风,把残留降到限值以下。三个限值经常被混:
- 0.3mg/m³:工作场所职业接触限值的时间加权平均口径(GBZ 2.1),工人八小时工作的平均值。
- 0.16mg/m³:空气消毒机运行时室内臭氧浓度的要求口径(WS/T 648-2019),针对有人在的连续运行场景。
- 0.1mg/m³:室内空气1小时平均的容许浓度口径,用于人员进入后的环境判断。
实操上按最严的那个守:通风30分钟以上,用便携式检测仪在人员呼吸带高度(1.2–1.5米)测一遍,确认低于0.1mg/m³再进人。有味道不等于超标,没味道也不等于安全,仪器测了才算。
常见问题
Q1:车间浓度10mg/m³,水也按10mg/L,这样配对吗?
不对。这两个数差了两个数量级。10mg/m³是空气浓度,10mg/L是水浓度,同样体积下水的臭氧用量是空气的上千倍。按混用的参数配设备,一定有一头严重偏差。
Q2:浓度上不去,是不是机器产量不够?
先查密闭性和排风。门缝、传递窗、排风阀、风机联动,这四处是浓度上不去的常见原因。确认都关了还上不去,再看设备产量和扩散方式。
Q3:动态消毒(有人在车间)能开臭氧吗?
不能。臭氧属于无人条件下的消毒方式,有人在场必须控制在接触限值以下,实际生产环境很难做到杀菌浓度。要班中抑菌,得用别的手段,或者走”班前班后静态消毒+通风”的路径。
Q4:冷库温度低,浓度要不要加?
要。低温下臭氧分解慢,浓度维持得住,但杀菌活性也下降,同时湿度高、结霜会影响扩散。冷库的常规做法是低浓度持续投放(3–5mg/m³)加出货前深度处理,参数和常温车间不一样。
Q5:怎么证明浓度达到了设计值?
两个动作:消毒过程中在房间多点位(含角落、设备背面)用检测仪读数,消毒结束后在呼吸带高度测残留。只看一个点位会误判,大空间的浓度分布差异很大。
先把单位这件事统一了:把现有方案里的浓度参数逐条标上单位,mg/m³还是mg/L。标完你会发现,有些”专业方案”其实没分清这两件事。