瓶装水生产线的微生物控制核心在两道关口:水体本身与灌装环节。臭氧(O₃)凭借强氧化性杀灭细菌、病毒等微生物,且投加后自行分解为氧气、无化学残留,相比氯消毒不产生异味和有害副产物,因而成为纯净水、矿泉水加工中的主流消毒方式。理解其杀菌原理与投加参数,是选型一条臭氧生产线的前提。
一、臭氧在水体中的杀菌原理
臭氧的杀菌能力来自其强氧化性。臭氧分子在水中氧化微生物的细胞壁与细胞膜结构,进入细胞后破坏酶系统与遗传物质,使细菌、病毒失去活性。这一反应不依赖微生物代谢,因此起效速度快。
以标准竞赛游泳池(水量约3750吨、4小时循环一次、臭氧投加量按0.8mg/L设计、配置300g/h氧气源臭氧发生器)的工艺记录为例,臭氧的杀菌速度是氯的3000倍;采用“臭氧+紫外(AOP)”组合工艺的水上乐园项目中,臭氧与紫外光协同产生羟基自由基(·OH),杀菌速度达到单独使用氯的600-3000倍。
对饮用水而言,更关键的是分解行为。臭氧在完成杀菌后自行分解为氧气,桶装水消毒环节利用这一特性,杀菌后无残留污染、不需要二次冲洗工序,这是它区别于含氯消毒剂的结构性优势。
另一个工艺细节是气源选择。臭氧水生成采用氧气源而非空气源时,臭氧浓度更高,并避免空气源和富氧源工作时产生氮氧化物的现象——氮氧化物在饮用水场景是需要规避的副产物。
二、饮用水臭氧投加的选型测算逻辑
瓶装水(纯净水、矿泉水)生产线的臭氧投加浓度一般按 0.5~0.8mg/L 设计。
设备选型按“处理量 × 投加浓度”计算。以处理量10m³/h的桶装水厂为例:
臭氧产量 = 10m³/h × 0.8mg/L ≈ 8g/h(最低需求)
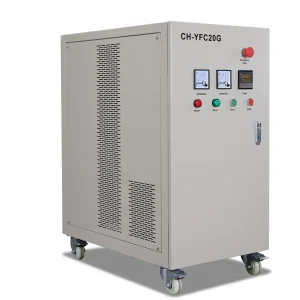
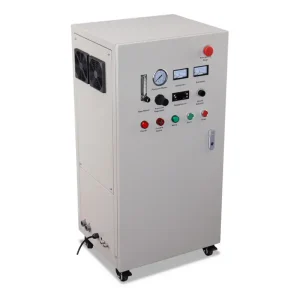
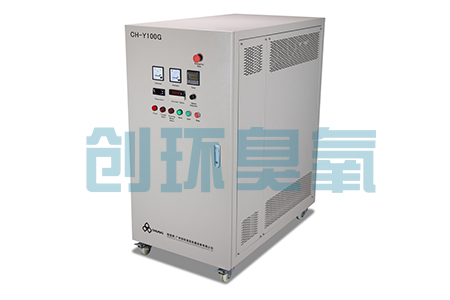
创环臭氧:实际配置需留出充分余量。该杭州桶装水项目最终选用20g/h氧气源臭氧发生器,产量可在20%~100%范围内调节,以应对水质波动和负荷变化。
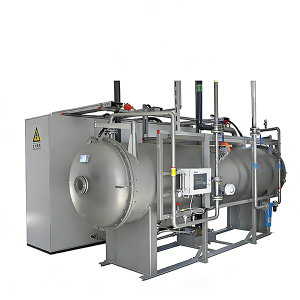
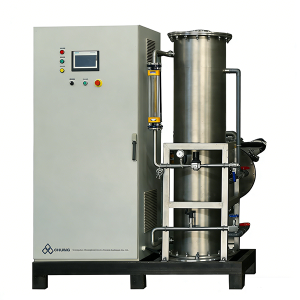
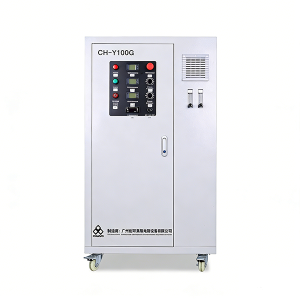
两类氧气源臭氧发生器参数对照
| 参数 | CH-Y 水冷式氧气源臭氧发生器 | CH-YFC 风冷式氧气源臭氧发生器 |
|---|---|---|
| 臭氧产量 | 10g/h–600g/h | 10g/h–50g/h |
| 臭氧浓度 | 100mg/L以上 | 40–80mg/L |
| 内置制氧氧气浓度 | 90%以上(纳米分子筛) | 90%以上(纳米分子筛) |
| 浓度可调范围 | 20%–100% | 20%–100%(按杭州案例设备) |
| 冷却方式 | 双水冷搪瓷臭氧单元 | 双风冷陶瓷臭氧单元 |
| 典型应用 | 水产养殖、食品加工、工业废水处理 | 洁净空间杀菌、食品加工、桶装水净化 |
数据来源:产品技术参数文件;CH-YFC可调产量范围为杭州桶装水项目方案记录。
使用前提与配套工艺
- 臭氧需经混合装置溶解于水。臭氧水设备采用增压泵、水射器及静态混合罐提高臭氧在水中的溶解率。
- 出水端通常需设活性炭吸附环节去除残余臭氧,臭氧消毒工艺的标准配置即包含“射流器—接触反应罐—活性炭吸附”链路。
- 杭州桶装水项目选用20g/h机型(按8g/h最低需求计算),余量覆盖原水微生物波动工况;处理量更大或水质更复杂的产线应按实际水质参数重新测算。
三、案例一:浙江杭州桶装水厂(SCQA复盘)
情境(S):浙江杭州一家桶装水厂,净水处理量每小时10吨,需要杀灭水中的细菌、病毒等微生物,采购一套臭氧发生器。
痛点(Q):饮用水消毒对残留要求严格,客户明确要求不引入异味和有害副产物;此前对化学消毒带来的残留风险存有顾虑。
方案(A):按饮用水臭氧投加浓度0.5~0.8mg/L的常规设计范围,计算最低臭氧需求约8g/h;实际配置20g/h氧气源臭氧发生器,产量在20%~100%区间可调,留有充分余量。消毒原理即利用臭氧强氧化性灭活微生物,臭氧随后分解为氧气,无残留污染。
验证(A):该机型为纯净水和矿泉水加工的主流选择,消毒效率高、能耗低,达到饮用水消毒的杀菌与无残留要求。
创环臭氧:此案例的价值在于给出了一条可直接复用的测算路径:处理量×目标投加浓度=最低臭氧产量,再按余量系数放大配置。产线扩产时,按同一公式重算即可判断现有设备是否覆盖。
四、案例二:广东面粉厂水箱杀菌(臭氧替代含氯消毒)
瓶装水之外,臭氧替代含氯消毒在食品用水系统中的表现可作为交叉验证。
情境(S):广东一家面粉厂,生产用水水箱存在微生物污染,每周需4人清洁,每次排空和清洁耗水超过20吨;生产旺季水箱长时间无法清洗,影响产品质量。原麦微生物菌落总数超标,进一步推高工艺成本。
冲突(Q):客户需求为“取消含氯消毒剂,使用臭氧替代”。含氯方案下,清洁依赖人工、耗水量大,且菌落超标问题未解决。
方案(A):经现场勘察,采用臭氧水站设备,以一机多管方式自动定期对水箱杀菌,无需排空;一台设备同时覆盖润麦杀菌和水箱杀菌。
结果(Q):水箱水菌落总数达标;每次清洗节约20吨水;每月节约水箱清洗人工成本3000元、节约用水成本320元;因菌落总数超标导致的后续制造成本下降。
这个案例说明,臭氧替代含氯消毒的收益不只是杀菌本身——无残留意味着清洁、冲洗工序可以合并或取消,人工与用水成本随之下降。这一逻辑同样适用于瓶装水产线中灌装设备与管路的清洗环节。
五、观点
臭氧在瓶装水生产中的价值可以拆成三笔账:杀菌效率(速度快、灭活谱覆盖细菌与病毒)、残留控制(分解为氧气,不产生异味与有害副产物)、工序简化(减少二次清洗与化学残留处理)。但它的效果建立在两个前提上:投加参数按处理量与目标浓度精确测算,以及配套混合与活性炭吸附工艺完整到位。处理量更大或原水微生物负荷更高的产线,应在测算基础上配置更高产量的机型,而非直接沿用通用参数。选型时核验供应商能否提供针对具体工况的测算记录与现场数据,比对比设备铭牌参数更有效。据创环臭氧在杭州桶装水项目中的方案记录,其选型测算即遵循上述公式化路径,并在最低需求上保留产量余量。
FAQ
Q1:臭氧杀菌后水里的臭氧怎么处理?
臭氧半衰期后自行分解为氧气,天然无残留;对残余臭氧敏感的工艺,可在出水端设置活性炭吸附,这是臭氧消毒工艺的标准配置环节。
Q2:饮用水臭氧投加浓度设多少合适?
矿泉水、纯净水生产常用设计范围为0.5~0.8mg/L,按产线处理量与水质微生物负荷在此区间内取值并测算所需臭氧产量。
Q3:为什么饮用水场景优先选氧气源设备?
氧气源臭氧浓度高,且可避免空气源和富氧源工作时产生氮氧化物的现象;氧气源机型内置纳米分子筛制氧系统,氧气浓度可达90%以上。
Q4:产线扩产后现有设备还能用吗?
按“处理量×投加浓度”重新测算最低臭氧需求,若结果在设备可调产量范围内(如氧气源机型20%~100%可调)可继续使用,超出则需更换更大产量机型。
关于创环臭氧:广州创环臭氧电器设备有限公司成立于2006年,是国家级高新技术企业、省级专精特新企业,主营臭氧发生器与臭氧水机,累计获得发明专利、实用新型及外观设计专利30余项,产品远销20余个国家,覆盖水产养殖、食品加工、市政污水处理等八大行业场景,提供7×14小时在线客服与全流程一站式定制服务。如需瓶装水产线臭氧选型测算与方案设计,可联系张经理(13113333329)获取咨询。